Разница между высокомарганцовистой сталью и нержавеющей сталью


По сравнению с нержавеющей сталью 304, сталь с высоким содержанием марганца увеличивает содержание марганца и снижает содержание никеля, а также обладает более слабой коррозионной стойкостью. Между тем, глянцевитость внешнего вида стали с высоким содержанием марганца не такая яркая, как у нержавеющей стали 304. Тем не менее, сталь с высоким содержанием марганца по-прежнему широко используется во многих областях из-за ее преимуществ низкой стоимости.


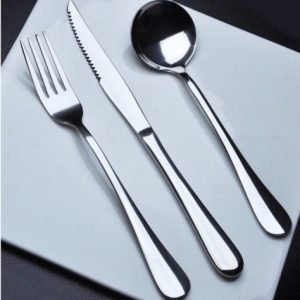
Сталь с высоким содержанием марганца не подходит для использования в таких химических средах, как кислоты и щелочи. Тем не менее, он идеально подходит для производства посуды, оборудования для хранения воды в помещении и инженерных некритических конструктивных деталей. Нержавеющая сталь 304, конечно, лучше во многих аспектах. Но у высокомарганцовистой стали все же есть преимущества, если ее производит обычный производитель.

В настоящее время национальные стандарты четко не определяют марку материалов из нержавеющей стали для контейнеров или инструментов для пищевых продуктов. Это означает, что электрочайники из нержавейки не-304 не являются некачественной продукцией.


Пищевая нержавеющая сталь относится к материалу из нержавеющей стали, который соответствует «Национальному стандарту Китайской Народной Республики / Санитарному стандарту для контейнеров для посуды из нержавеющей стали» GB 9684-88, а содержание свинца и хрома намного ниже, чем у обычная нержавейка.

Все виды контейнеров для хранения пищевых продуктов и оборудования для пищевой промышленности должны использовать аустенитную нержавеющую сталь (1Cr18Ni9Ti, 0Cr19Ni9, 1Cr18Ni9). И все виды посуды должны быть изготовлены из мартенситной нержавеющей стали (0Cr13, 1Cr13, 2Cr13, 3Cr13).

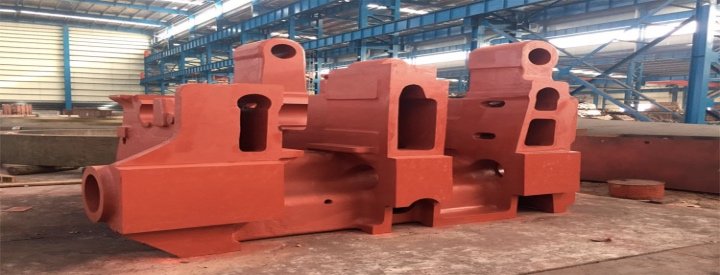
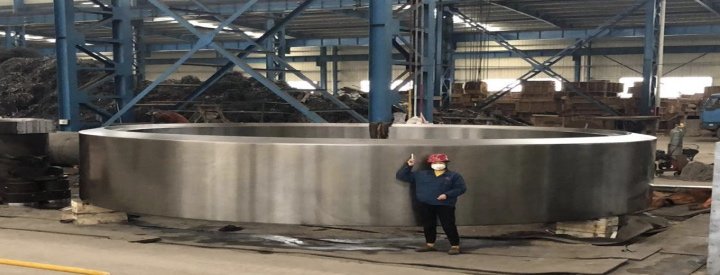
Использование крупногабаритных стальных отливок относительно распространено, например, в деталях механического оборудования и прецизионных стальных отливках в автомобилестроении, где к качеству продукции предъявляются довольно высокие требования. Для обеспечения качества такой продукции производители крупногабаритных стальных отливок должны контролировать процесс на относительно простом уровне:

  1. По предоставленным чертежам следует подобрать соответствующее литейное оборудование. Это в основном гарантирует качество стальных отливок. В процессе производства эффективно решайте проблемы, чтобы не вызвать больших потерь.


  1. Мы должны отремонтировать поверхность в первую очередь, если продукт неисправен в процессе.


И потом, каковы меры предосторожности в процессе производства крупных стальных отливок?

  1. Меры предосторожности при термической обработке крупных стальных отливок

Уровень прочности крупных стальных отливок близок к кованой стали, с плохой пластичностью и сопротивлением, неровной и неплотной внутри, большой внутренней погрешностью химического состава, плохой теплопроводностью и грязной структурой. Поэтому необходимо уделять особое внимание устранению внутренних напряжений и предотвращению растрескивания при термообработке, но не обязательно учитывать вред водорода. При формулировании процесса термообработки вы можете ссылаться на кривую ТТТ, кривую ССТ и кривую прокаливаемости той же марки стали. При этом необходимо обращать внимание на влияние неравномерности химического состава, крупного зерна и других дефектов литья.


  1. Явление частичного нагрева больших стальных отливок

Существует много факторов для явления частичного нагрева больших стальных отливок, в основном следующие три типа: 1) Перегрузка системы, которая в основном проявляется в избыточном давлении или скорости. 2) Выпускная труба масла слишком тонкая, что приводит к высокой скорости потока масла и выделяет много тепла. 3) Плохая чистота масла, что приводит к повышенному внутреннему износу, снижению объемного КПД, утечке и дросселированию масла из внутреннего зазора с выделением тепла.


  1. Причина инфильтрации при обработке крупных стальных отливок

Инфильтрация фактически является методом обработки пористости, особенно микропор, которые не видны невооруженным глазом. Появление микропор вызовет утечку герметизирующей среды и увеличит износ обрабатывающего инструмента. Кроме того, микропоры также увеличат стоимость, так что качество продукта не может быть гарантировано. В процессе применения продукта он потеряет свою функцию.

  1. Причины появления подкожных пор в крупных стальных отливках

Образование подкожных пор является комплексной реакцией на неправильную работу различных звеньев и приемов в процессе литья. Причины образования сложны, и существует множество влияющих факторов. Мы должны уделять внимание каждому оператору и процессу.


В процессе литья необходимо восстановить структуру крупных стальных отливок для деталей после формования. Есть много способов восстановить пресс-форму. 


  1. После того, как детали будут отлиты, некоторые места будут мягкими и неплотными. Используйте нож, чтобы ослабить и использовать инструмент, чтобы зубрить.
  2. Поврежденную часть пересечения двух стен можно проклеить песком с помощью ножа, затереть до зазора и затем загладить.
  3. Крупные куски песка можно перекрасить мутной водой, чтобы повторно залатать.
  4. При наличии канавки на большой площади можно сначала выкопать деталь, а потом отремонтировать.

Уровень прочности крупных стальных отливок близок к кованой стали, но с плохой пластичностью и сопротивлением. В то же время большие стальные отливки также имеют такие проблемы, как неровность и неплотность внутри, большая внутренняя погрешность химического состава, плохая теплопроводность и грязная структура.

Поэтому необходимо уделять особое внимание устранению внутренних напряжений и предотвращению растрескивания при термообработке. Однако нет необходимости принимать во внимание вред водорода. При формулировании процесса термообработки вы можете ссылаться на ТТТ, ССТ и кривую прокаливаемости той же марки стали. При этом следует учитывать и влияние неравномерности химического состава, крупного зерна и других дефектов литья.

Меры предосторожности при термической обработке крупных стальных отливок


  1. Подходящая регулировка температуры.

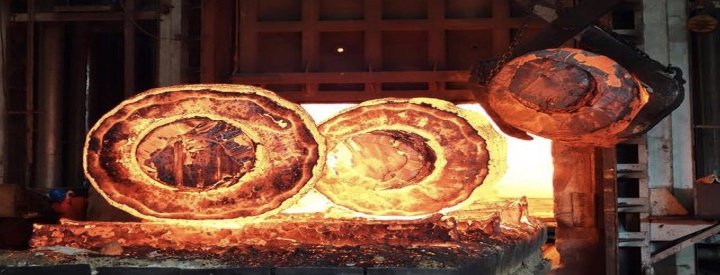
Крупные стальные отливки из-за большого объема и тоннажа просто образуют большие внутренние и внешние перепады температур и напряжения при термообработке. Поэтому мы должны обратить внимание на скорость его нагрева и охлаждения. Это может в значительной степени уменьшить разницу температур и напряжение стальных отливок.

  1. Для обеспечения отличной циркуляции печного газа.

При установке печи отливку следует располагать на конфорке соответствующей высоты. Расположение рупора должно обеспечивать отличную циркуляцию топочных газов и предотвращать деформацию отливки. Для важных крупных отливок следует сделать эскиз установки печи, чтобы уточнить технические требования, и указать ориентацию термопары при рисовании внешней термопары.

  1.  Необходимо снять напряжение после термической обработки.

Крупногабаритные отливки (кроме высокомарганцовистой стали) должны снимать напряжения после термической обработки, сварочного ремонта, исправления, механической обработки и резки стояка в ожидании.

  1. После термической обработки не допускается слишком много надрезов.

Компания Yide Casting обладает богатым 27-летним опытом в области термообработки литья. Если у вас возникли проблемы с литьем из чугуна , латуни или стали , или вы ищете опытного производителя литья в Китае, пожалуйста, свяжитесь с нами для получения более подробной информации.

Метод обнаружения крупных отливок из серого чугуна

Закалка, метод контроля качества крупных отливок из серого чугуна , обычно делится на три этапа: парообразование, кипение и конвективный теплообмен.

Когда горячую отливку из серого чугуна помещают в закалочную среду, среда вокруг отливки немедленно нагревается до точки кипения и испаряется. При этом на поверхности отливок образуется пленка перегретого пара, отделяющая отливку от закалочной среды.

Из-за плохой теплопроводности паровой пленки окружение отливки в основном зависит от излучения и паропроводности. В этот момент отливка медленно остывает, пока паровая пленка не разрывается и не исчезает, переходя в стадию кипения.

Благодаря наличию частиц углеродных нанотрубок жидкость на основе углеродных нанотрубок на масляной основе разрушает образовавшиеся пузырьки, сокращает время паровой стадии и позволяет различным частям серого чугуна практически одновременно вступать в стадию кипения с высокой скоростью охлаждения. . На низкотемпературной стадии процесса охлаждения скорость охлаждения относительно низкая. Это значительно снижает трансформационное напряжение мартенситной структуры, а также скорость закалочного растрескивания и деформации заготовки.


По указанным выше причинам твердость образца в масляно-углеродной наножидкости значительно выше, чем в моторном масле 30#.

Основными причинами разрушения поверхностного слоя полости формы являются трещины, вызванные термической усталостью. На рабочие характеристики литейной формы низкого давления влияет термоциклирование. После образования каждого жидкого металла полость формы охлаждается водой, паром, воздухом и другими средами. Рабочее состояние полости формы характеризуется многократным нагревом и охлаждением. В результате поверхность металла полости формы подвергается многократному термическому расширению и сжатию. То есть, повторяются растягивающие и сжимающие напряжения, что приводит к образованию трещин на поверхности полости формы.
Следовательно, горячештамповая сталь требует высокой стойкости к термической усталости. Основными факторами, влияющими на сопротивление термической усталости стали, являются следующие:

1. Теплопроводность стали

Высокая теплопроводность стали позволяет снизить нагрев металла на поверхности формы. Тем самым можно снизить склонность стали к термической усталости. Принято считать, что теплопроводность стали связана с содержанием углерода. Чем выше содержание углерода, тем ниже теплопроводность. Поэтому нецелесообразно использовать высокоуглеродистую сталь для горячештамповой стали. Как правило, при производстве мы выбирали среднеуглеродистую сталь (Wc=0.3%~0.6%). Если содержание углерода слишком низкое, твердость и прочность стали уменьшатся.


2. Критическая точка стали

Чем выше критическая точка (Ac1) стали, тем ниже склонность стали к термической усталости. Как правило, путем добавления легирующих элементов, таких как Cr, W, Si и т. д., для повышения критической точки стали.


Результат теста недействителен по следующим причинам:

1. Неправильная установка образца на испытательной машине или неправильная эксплуатация испытательной машины.

2. Поверхность образца имеет дефекты литья или следы неправильной обработки (например, галтели, шероховатость поверхности и неудовлетворительные размеры и т. д.).

3. Образец при растяжении разрывается вне калибровочного расстояния.

4. очевидные дефекты литья на порте образца для растяжения.

В приведенных выше случаях мы должны повторно взять пробу на том же тестовом блоке или из той же партии отлитых тестовых блоков и провести повторный анализ.


Если вы хотите узнать больше о литье из серого чугуна, приглашаем вас посетить наш жиде кастинг завод - джм кастинг.

Если вы ищете высококачественное литье из серого чугуна для изготовления цилиндров автомобильных двигателей, шестерен из серого чугуна, колес из серого чугуна, тормозных дисков и барабанов из серого чугуна, а также оснований для крупных станков из серого чугуна, отливок для вилочных погрузчиков , деталей труб из серого чугуна , люков из серого чугуна, то литье от Yide — отличный выбор для производства ваших литых деталей. Пожалуйста, свяжитесь с нами для получения более подробной информации.
Литье из нержавеющей стали — один из видов продукции, производимой компанией Yide Casting круглый год. Yide Casting занимается производством всех видов изделий из литой стали уже 27 лет. Например, двухгорелочные горелки из нержавеющей стали, литые стальные горелки, литые стальные поворотные механизмы, решетки для гриля из нержавеющей стали, литые стальные пластины и т.д.

Знания о литье из нержавеющей стали также вызывают у нас интерес. Всем известно, что на этапе завершения литья охлаждение также является этапом, который нельзя недооценивать.

Вот краткое описание процесса охлаждения отливок из нержавеющей стали:

Температура изменится после заливки жидкого металла в литейную форму.

После впрыска жидкого металла в форму следует теплообмен. На это указывает постоянное снижение температуры жидкого металла и повышение температуры кристаллизатора.

Между формой и отливкой имеется промежуточный слой.

Система теплопередачи в процессе охлаждения и затвердевания содержит литейную форму и формовочный металл. Однако практика показала, что температура внутренней поверхности формы отличается от температуры поверхности отливки. Это означает, что между формой и отливкой существует промежуточный слой.

Система теплообмена отливки в процессе охлаждения и затвердевания нестабильна.

Образование промежуточного слоя за счет усадки металла во всех направлениях и расширения формы после нагрева. Возможно, это из-за слоя краски на поверхности формы или из-за промежуточного слоя, в котором есть как зазоры, так и краска.

Поэтому система теплообмена отливки в процессе охлаждения и затвердевания нестабильна. И система состоит из литья, промежуточного слоя и формы.


Промежуточный слой является ключом к контролю теплообмена.

И поперечное сечение отливки, и форма выполнены из металла. Так, когда охлаждение отливки и нагрев формы не очень интенсивны, поперечное сечение имеет сходные правила распределения температуры или термического сопротивления. Таким образом, промежуточный слой между отливкой и формой оказывает важное влияние на всю систему теплообмена.

В системе литье-промежуточная форма большая часть температуры падает на промежуточный слой. Это тот случай, когда поверхность металла покрыта толстым слоем краски.

Характерной чертой этого типа теплопередачи является то, что разница температур между поперечным сечением отливки и формы меньше, чем у промежуточного слоя.

Поэтому можно предположить, что температура по сечению отливки и формы действительно распределена равномерно. А процесс теплообмена в основном зависит от теплофизических свойств слоя покрытия. Это означает, что тепловое сопротивление промежуточного слоя является ключом к управлению теплообменом.

Ведущий поставщик стального литья в Китае

В заключение статьи я хотел бы порекомендовать компанию Yide Casting – литейный завод JM, занимающий площадь 20 000 кв. м и насчитывающий более 200 сотрудников. Завод JM Casting известен своим качеством и положительными отзывами, без использования рекламных акций и маркетинговых приемов. Поэтому, если вы ищете литейный завод, пожалуйста, не стесняйтесь обращаться к нам за более подробной информацией.


Как производить качественную стальную отливку

Как всем известно, цена литой стали выше, чем чугунной. Но почему?

Если сравнивать чугун и нержавеющую сталь, то механические свойства отливок из нержавеющей стали выше, чем у чугуна, но их литейные характеристики хуже. Однако производство отливок из стали сложнее, чем из чугуна, поэтому их стоимость выше.

Литье из нержавеющей стали относится к литью по выплавляемым моделям или прецизионному литью , поскольку сталь имеет относительно высокую температуру плавления, а расплавленная сталь легко окисляется из-за низкой текучести и большой усадки. С практической точки зрения, литье из нержавеющей стали подходит для отливки различных типов и сплавов.

Я покажу вам, как производить качественную литую сталь следующим образом.

1. Плохая текучесть расплавленной стали..

Во-первых, из-за плохой текучести расплавленной стали толщина стенок стальных отливок должна быть не менее 8 мм, чтобы не допустить холодного запирания и пропусков хода.

2. Требование простой структуры.

Структура системы заливки стремится быть простой, а размер сечения больше, чем у чугуна.

3. Требование подходящей температуры литья.

Мы должны использовать сухое литье или горячее литье, а температура литья должна быть 1520-1600 ℃.

Текучесть может быть улучшена, так как температура литья высока с большим перегревом, поэтому жидкость остается в течение длительного времени.

Однако, если температура заливки слишком высока, это вызовет такие дефекты, как крупные зерна, горячие трещины, поры и пригорание песка. Поэтому температура литья мелких, тонкостенных и сложных отливок должна быть на уровне температуры плавления +150 ℃; и крупного толстостенного литья +100 ℃.


Мы должны принять эти меры, чтобы предотвратить появление усадочных отверстий и трещин в отливках из нержавеющей стали.

1. Сделайте толщину стены одинаковой и избегайте острых и прямоугольных конструкций.

2. Добавление опилок в песчаную форму и кокса в песчаную сердцевину.

3. Принятие полого песчаного сердечника и нефтеносного песка для изменения деформируемости и проницаемости песчаной формы и сердечника.


Компания Yide Casting — ведущий литейный завод в Китае с 27-летним опытом работы, предоставляющий услуги литья и механической обработки для своих клиентов. Мы сотрудничаем с литейным заводом по производству стальных отливок уже много лет. Yide Casting производит литейную продукцию, такую ​​как стальные катушки, стальные листы, 6-дюймовые стальные колеса, горелки из нержавеющей стали и многое другое. Если вы ищете профессионального производителя отливок, пожалуйста, свяжитесь с нами и посетите наш литейный завод JM в Китае.