Различия между серым чугуном, белым чугуном, пятнистым чугуном и ковким чугуном

Классификация чугуна

В зависимости от формы углерода чугун делится на три категории: серый чугун, белый чугун и пятнистый чугун.

  • Серый чугун

Большая часть углерода в сером чугуне находится в форме графита. Он называется серым чугуном, потому что его излом имеет серый цвет. Серый чугун — наиболее распространенный тип, для которого характерна графитовая микроструктура, состоящая из множества мелких изломов.

  •  Белый чугун

Хотя белый чугун не так распространен, как серый чугун, стоит упомянуть еще один тип. Углерод в белом чугуне полностью находится в виде цементита, а излом ярко-белый. Белый чугун трудно поддается механической обработке, поэтому он в основном используется в качестве сырья для производства стали. 

  • Пятнистый чугун

Углерод в крапчатом чугуне существует в виде смеси графита и цементита, излом имеет серовато-белый цвет. Этот чугун обладает большей хрупкостью, поэтому его редко применяют в промышленности.


По графитовой форме чугуна серый чугун включает обычный серый чугун, вермикулярный чугун, ковкий чугун и ковкий чугун.

Свойства чугуна 

  • серый чугун

Структура серого чугуна состоит из графита и матрицы. Кроме того, основными факторами, влияющими на структуру и эксплуатационные характеристики серого чугуна, являются химический состав и скорость охлаждения.

  • Ковкий чугун

В практическом машиностроении, благодаря хорошим литейным характеристикам, высокой прочности на растяжение и высокой усталостной прочности, высокопрочный чугун может заменить сталь при изготовлении некоторых важных деталей, таких как коленчатые валы, шатуны и распределительные валы.

Компания Yide Casting — это профессиональный литейный завод в Китае, располагающий двумя автоматическими линиями для литья и ручной песочной установкой. В нашем цехе также установлено оборудование для механической обработки чугуна. Если вы ищете качественный литейный завод, YIDE Casting — это хороший выбор. Для получения более подробной информации, пожалуйста, свяжитесь с нами.

AISI 1040 SAE UNS G10400 Литейный завод по производству углеродистой стали

Китайский сталелитейный завод производит отливки из углеродистой стали AISI 1040 SAE UNS G10400. Ниже приводится химический состав материала, физические и механические свойства и эквивалентные марки материалов.

Химический состав

Элемент Содержание (%)
Железо, Fe 98.6-99
Марганец, Mn 0.60-0.90
Углерод, C 0.370-0.440
Сера, S ≤ 0.050
Фосфор, P ≤ 0.040

Физические свойства

Основные свойства Метрика императорский
Плотность (химический состав 0.435% C, 0.69% Mn, 0.20% Si, отжиг при 860°C (1580°F)) 7.845 g / cc 0.2834 фунт / дюйм³
Температура плавления 1521 ° C 2770 ° C

Механические свойства

Основные свойства Метрика императорский
Прочность на разрыв 620 МПа 89900 PSI
предел текучести 415 МПа 60200 PSI
Объемный модуль (типичный для сталей) 140 ГПа 20300 KSI
Модуль сдвига (типичный для сталей) 80 ГПа 11600 KSI
Модуль упругости 190-210 ГПа 27557-30458 тысяч фунтов / кв. Дюйм
Коэффициент Пуассона 0.27-0.30 0.27-0.30
Относительное удлинение при разрыве (50 мм) 25% 25%
Уменьшение площади 50% 50%
Твердость, Бринелл 201 201
Твердость по Кнупу (пересчитанная из твердости по Бринеллю) 223 223
Твердость по Роквеллу B (преобразованная из твердости по Бринеллю) 93 93
Твердость по Роквеллу C (преобразованная из твердости по Бринеллю. Значение ниже нормального диапазона HRC, только для целей сравнения) 13 13
Твердость по Виккерсу (в пересчете на твердость по Бринеллю) 211 211
удар по Изоду (отжиг при 790°C (1450°F)) 45 J 33.2 фунт-фут
Изод ударный (в прокате) 49 J 36.1 фунт-фут
Удар по Изоду (нормированный при 900°C (1650°F) 65 J 47.9 фунт-фут

Тепловые свойства

Основные свойства Метрика императорский
Коэффициент теплового расширения (при 20-100°C/68-212°F, состав 0.40% C, 0.11% Mn, 0.01% P, 0.03% S, 0.03% Si, 0.03% Cu) 11.3 мкм/м°С 6.28 мкдюйм/дюйм°F
Теплопроводность (при 100°C/212°F) 50.7 Вт / мК 352 БТЕ дюйм/час.фут².°F
Теплопроводность (при 0°C) 51.9 Вт / мК 360 БТЕ дюйм/час.фут².°F

Другие обозначения

Другие обозначения, эквивалентные углеродистой стали AISI 1040, включают: ASTM A29 (1040), ASTM A510 (1040), ASTM A513, ASTM A519 (1040), ASTM A546 (1040), ASTM A576 (1040), ASTM A682 (1040). , ASTM A827, ASTM A830, MIL S-11310 (CS 1040), MIL S-16788, MIL S-46070, SAE J1397 (1040), SAE J403 (1040), SAE J412 (1040)

Изготовление и термическая обработка

  • Machinability

Класс режущей способности углеродистой стали AISI 1040 равен 60.

  • Формирование

Углеродистая сталь AISI 1040 может быть сформирована в условиях отжига.

  • Сварочные работы

Углеродистая сталь AISI 1040 может быть сварена всеми методами сварки. Из-за высокого содержания углерода его можно предварительно нагревать до температуры от 149 до 260°C (от 300 до 500°F) и нагревать до температуры от 594 до 649°C (от 1100 до 1200°F).

  • Термическая обработка

Углеродистая сталь AISI 1040 может подвергаться термообработке при температуре от 844 до 899°C (от 1550 до 1650°F), а затем закалке и отпуску в воде.

  • Ковка

Углеродистая сталь AISI 1040 может быть кована при температуре от 982 до 1260°C (от 1800 до 2300°F).

  • Термическая обработка

Углеродистая сталь AISI 1040 может подвергаться горячей обработке при температуре от 94 до 483°C (от 200 до 900°F).

  • Холодная работа

Углеродистая сталь AISI 1040 может подвергаться холодной обработке в отожженном состоянии с использованием обычных методов.

  • Отжиг

Углеродистая сталь AISI 1040 может подвергаться отжигу при температуре от 872 до 983°C (от 1600 до 1800°F). Затем его можно медленно охладить в печи. Процесс отжига для снятия напряжений можно проводить при температуре приблизительно 594°C (1100°F). Нормализованную обработку также можно проводить при 899°C (1650°F) с последующим медленным охлаждением.

  • Отпуск

Углеродистая сталь AISI 1040 может подвергаться отпуску при температуре от 316 до 705°C (от 600 до 1300°F) в зависимости от требуемой прочности.

  • Закаливание

Углеродистая сталь AISI 1040 может быть закалена холодной обработкой.

Применение литья из углеродистой стали

Углеродистая сталь AISI 1040 может использоваться для муфт, коленчатых валов и деталей холодной головки.

Компания Yide Casting известна как профессиональный литейный завод в Китае, обладающий богатым опытом в области литья и механической обработки. Мы стремимся производить качественные литые стальные детали по конкурентоспособным ценам для наших клиентов. Все наши литые детали имеют маркировку «JM». Мы хотим развивать Yide Casting и JM Casting на мировом рынке. Если вы ищете литейный завод, пожалуйста, свяжитесь с нами , пришлите нам свои чертежи, и мы будем рады сотрудничать с вами и предоставлять лучшие изделия из чугуна.

Углеродистая сталь AISI 1008 SAE UNS G10080

Yide Casting в Китае производит отливки из углеродистой стали AISI 1008 SAE UNS G10080. Сегодня мы познакомим вас с химическим составом, физико-механическими свойствами и эквивалентными марками материала.

Углеродистая сталь AISI 1008 обладает отличной свариваемостью, включая выступ, стык, точечную сварку и плавление, а также пайку. В следующих технических описаниях содержится более подробная информация об углеродистой стали AISI 1008.

Химический состав

Элемент Содержание (%)
Железо, Fe 99.31-99.7%
Марганец, Mn 0.30-0.50%
Углерод, C 0.10%
Сера, S 0.050%
Фосфор, P 0.040%

Физические свойства

Основные свойства Метрика императорский
Плотность (состав 0.06 % C, 0.38 % Mn, 0.01 % Si, отжиг при 925°C) 7.872 г / cm3 0.2844 фунт / дюйм³

Механические свойства

Основные свойства Метрика императорский
Прочность на разрыв 340 МПа 49300 PSI
Предел текучести (в зависимости от состояния) 285 МПа 41300 PSI
Модуль упругости 190-210 ГПа 27557-30458 тысяч фунтов / кв. Дюйм
Объемный модуль (типичный для стали) 200 ГПа 29000 KSI
Модуль сдвига (типичный для стали) 80.0 ГПа 11600 KSI
Коэффициент Пуассона 0.27-0.30 0.27-0.30
Относительное удлинение при разрыве (50 мм) 20% 20%
Уменьшение площади 45% 45%
Бринелля, твердость, 95 95
Кнуп (преобразование из твердости по Бринеллю), твердость 113 113
B по Роквеллу (преобразование из твердости по Бринеллю), твердость 55 55
Виккерс (пересчитанный из твердости по Бринеллю), твердость 98 98
Обрабатываемость (на основе стали AISI 1212 как обрабатываемость 100) Обрабатываемость прутка, стержня и проволоки группы I может быть улучшена путем холодного волочения) 55 55

Тепловые свойства

Основные свойства Метрика императорский
Коэффициент теплового расширения (при 0.000-100°C/32-212°F) 12.6 мкм/м°С 7 мкдюйм/дюйм°F
Теплопроводность (состав 0.06% C, 0.4% Mn; 0°C) 65.2 Вт / мК 452 БТЕ дюйм/час.фут².°F

Эквивалентные материалы

AMS 5040F, AMS 5042F, AMS 5044D, AMS 5047Ac, AMS 5050F, AMS 5053C, ASTM A108, ASTM A29, ASTM A510, ASTM A519, ASTM A545, ASTM A549, ASTM A575, ASTM A576, SAE J403, FED QQ-S- 698 (C1008), MIL-S-11310 (CS1008), FED QQ-S-637 (C1008), UNI CB 10 FU, SAE J1397, SAE J412, SAE J414, ASTM A512, ASTM A513, ASTM A575, ASTM A576, ASTM A635, ASTM A830, DIN 1.0204.

Области применения

Углеродистая сталь AISI 1008 в основном используется в экструдированных, холодновысадочных, холоднокатаных и холодноштампованных деталях и формах.

Yide casting может предоставить услуги по литью и механической обработке чугуна, как опытный чугунолитейный цех в Китае. Мы также сотрудничаем с заводами по производству литейной стали, чтобы расширить спектр наших услуг. Если у вас есть какие-либо требования или вопросы о чугуне, пожалуйста, не стесняйтесь Свяжитесь с нами Больше подробностей.

Как очистить отверстия горелки газовой плиты

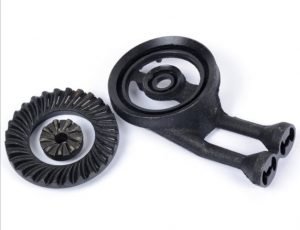
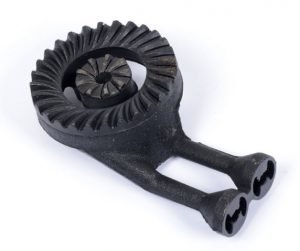
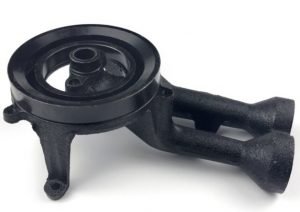
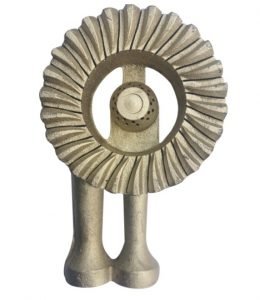
Газовые горелки, также называемые горелками для плит или горелками для газовых плит, изготавливаются методом литья из латуни или чугуна. Компания Yide Casting, являясь ведущим чугунолитейным заводом в Китае, обладает богатым опытом в области литья чугуна и поставляет качественные латунные и чугунные горелки для газовых плит, производя газовые горелки в Китае уже много лет. Поэтому мы всегда хотели написать статью, чтобы помочь покупателям разобраться во всех вопросах, связанных с газовыми горелками.
Области применения

Газовая горелка представляет собой устройство для сжигания газа, в котором газ и воздух подаются в зону горения раздельно или в смеси для достижения стабильного горения. Топливный газ включает ацетилен, природный газ или пропан. Газовые горелки широко используются в жилых и промышленных областях, от обычных кухонных плит до больниц, ресторанов, уличных грилей, промышленных печей и котлов.

Тип

Существуют сотни типов газовых горелок. Мы перечисляем только некоторые из них, такие как переносные печи, уличные газовые плиты, газовые плиты, пропановые газовые плиты, горелки, большие печи, маленькие печи, звездообразные печи, одиночные печи, прямоугольные печи, фритюрные котлы, кемпинговые газовые плиты, двойные газовые плиты. плита, каминная газовая плита, портативная газовая плита, газовая плита LP, коммерческая газовая плита, бутановая газовая плита и т. д.

Материалы

Согласно нашему опыту, в большинстве газовых горелок используется серый чугун ASTM A48 класса 20 или класса 30, но класс 35 используется редко. Почему, ведь нужно обрабатывать небольшие огнеупорные отверстия, поэтому при слишком высокой твердости материала сверлить будет сложно. Эти отверстия не сравнить с другими обычными отверстиями, и в маленьких пуговицах будет сложнее просверлить отверстия. Причем прочности класса 20 должно быть достаточно для применения.

Если вы хотите узнать больше о степени этих материалов в соответствии с другими стандартами (например, Германии, Японии, Великобритании или ISO), пожалуйста, ознакомьтесь со сравнением материалов серого чугуна здесь.

1. Класс ASTM A48 20 соответствует GG15, HT150, FC150, ISO150.
2. Класс ASTM A48 30 соответствует GG20, HT200, FC200, ISO200.
3. Класс ASTM A48 35 соответствует GG25, HT250, FC250, ISO250.

Некоторые покупатели могут выбрать более высокую степень для получения более прочных деталей, и мы не рекомендуем вам этого делать. Чем выше степень, тем сложнее производство, выше уровень брака и выше стоимость. Что касается газовой горелки, то слишком высокая прочность на разрыв не требуется.

Процесс литья

Исходя из нашего опыта, мы рекомендуем использовать два процесса литья для производства газовых горелок. Один из них - зеленый песок в качестве внешней оболочки и полимерный песок в качестве ядра. Мы изготавливаем сердечник с помощью процесса формования оболочки, что означает, что мы сначала изготавливаем предварительно покрытую смоляным песком сердцевину, а затем используем обычную формовку пола с зеленым песком для производства оболочки. Кстати, внутренняя поверхность хорошая, а внешняя нормальная. Этот процесс может удовлетворить ваши требования с наименьшими производственными затратами. Конечно, зеленый песок должен быть очень мелким, обычный крупный песок неприемлем.

Другой процесс заключается в изготовлении оболочки и сердечника с помощью предварительно покрытого смоляного песка и процесса формования оболочки. Кстати, внутренняя и внешняя поверхности хороши, но себестоимость выше. Поэтому покупатель должен выбрать подходящий процесс литья в соответствии с конкретным применением.

Переработка

Единственная проблема с обработкой газовой горелкой – это обработка выхлопных отверстий. Иногда на газовой горелке имеются от десятков до сотен огнеупорных отверстий. Им нужно сверлить. Если вы не просверлите один из них, газовая горелка выйдет из строя, поэтому сверлить по вашим задумкам непросто. Dandong Foundry использовала несколько небольших сверлильных станков для сверления. Несколько рабочих каждый день сверлят эти маленькие отверстия.

режим

Что касается формы газовой горелки. Исходя из нашего опыта, мы рекомендуем использовать железные формы для изготовления сердечников из смолы и алюминиевые формы для изготовления корпусов газовых горелок. Однако, чтобы получить лучшее качество внешней поверхности, для оболочки следует использовать смоляной песок, а затем в качестве оболочки следует использовать железные узоры. В целом, газовая горелка должна иметь металлический рисунок.

Покрытие поверхности

Существует несколько типов покрытия поверхности газовых горелок. Одна - черная термостойкая краска, другая - обычная черная краска, которая дешевле термостойкой воздушной подушки, а третья краска использует антикоррозийное масло. Жаростойкие покрытия являются самыми дорогими покрытиями, от 0.23 до 0.25 долларов США за кг. Если ваша газовая горелка весит 1 кг, то цена ее термостойкой краски составляет от 0.23 до 0.25 долл./шт.

Поставщик

Хотя многие чугунолитейные заводы могут производить газовые горелки, не все могут производить газовые горелки по низкой цене, а эффективность производства высока. В основном это связано с тем, что они должны использовать мелкий песок и иметь опыт бурения множества небольших отверстий. Самое главное, следует соблюдать крайнюю осторожность во время литья, очистки и механической обработки. Любая необдуманная операция приведет к неисправности. Поэтому трудно найти хорошего поставщика газовых горелок.

Цена

Цена газовой горелки в основном связана с удельным весом (особенно весом отливки-заготовки), количеством выпускных отверстий, сложностью конструкции и качеством поверхности внешней поверхности.

Дефекты

Основными дефектами головок газовых плит являются вздутия на поверхности (обычно допускаются ванны диаметром 2 мм и глубиной 1 мм), повреждение вентиляционных отверстий, загрязнение поверхностей песком. Обратите внимание, что в нормальных условиях сварка не допускается, поскольку горелка печи должна быть герметичной.


Компания Yide Casting — профессиональный производитель отливок , специализирующийся на изготовлении высококачественного высокопрочного чугуна, серого чугуна, литой стали, латуни и бронзы для своих клиентов с 1993 года. Кроме того, Yide Casting уделяет большое внимание передовым технологиям в производстве отливок для газовых горелок. Если вы ищете литейный цех для производства газовых горелок, пожалуйста, свяжитесь с нами.
DIN ISO 1302, DIN 4768 – Сравнение значений шероховатости поверхности

DIN ISO 1302 и DIN 4768 — это немецкие стандарты шероховатости поверхности в различных областях (включая металлическое литье). В следующей таблице приведены пояснения к символам и сравнение со значениями шероховатости поверхности.

Символы шероховатости поверхности

объяснение

Символ без дополнительных указаний.
Основной символ. Значение должно быть объяснено дополнительными указаниями.
Символ с дополнительными указаниями.
Любой способ изготовления, с заданной шероховатостью.

Символ без дополнительных указаний.
Снятие материала механической обработкой без заданной шероховатости.

Символ с дополнительными указаниями.
Снятие материала механической обработкой с заданной шероховатостью.

Символ без дополнительных указаний.
Удаление материала не допускается (поверхность остается в состоянии поставки).

Символ с дополнительными указаниями.
Изготавливается без снятия материала (без резки), с заданной шероховатостью.

Сравнение значений шероховатости

ISO 1302 Значения шероховатости Ra (um) 0.025 0.05 0.1 0.2 0.4 0.8 1.6 3.2 6.3 12.5 25 50
Значения шероховатости Ra (uin) 1 2 4 8 16 32 63 125 250 500 1000 2000
Номера классов шероховатости N1 N2 N3 N4 N5 N6 N7 N8 N9 N10 N11 N12
DIN 4768 Значения шероховатости Rz (мкм) от 0.1 0.25 0.4 0.8 1.6 3.15 6.3 12.5 25 40 80 160
в 0.8 1.6 2.5 4.0 6.3 12.5 20 31.5 63 100 160 250

Для получения дополнительной информации, пожалуйста, обратитесь к Таблица сравнения степени отделки поверхности (гладкости) Rz, Ra и RMS.


Компания Yide Casting располагает собственным литейным заводом и цехом механической обработки . Мы всегда принимаем чертежи и параметры от наших клиентов, занимающихся литьем чугуна, и изготавливаем образцы чугунных отливок в соответствии со всеми требованиями, отправляем их вам, а после проверки образца организуем повторное производство или литье. Стоимость образца будет возвращена после начала крупного производства. Если вас интересует литейный завод по производству чугуна, пожалуйста, свяжитесь с нами для получения более подробной информации.

Различия между литьем и ковкой

1. Различный производственный процесс:

Литье — это метод обработки, при котором металл расплавляют до жидкого состояния и заливают в форму, а затем охлаждают, затвердевают и очищают для получения отливки нужной формы. Литье позволяет производить различные предметы сложной формы.

Ковка заключается в использовании таких методов, как ковка, для превращения металлического материала в пластичном состоянии в заготовку определенной формы и размера и для изменения ее физических свойств.

2. Цели ковки и литья:

Литье — относительно экономичный способ формовки заготовок, который обычно применяют для деталей сложной формы.

Ковка обычно применяется при обработке поковок определенной формы и размера.

3. Преимущества литья и ковки:

Кастинг:

  1. На нем можно изготавливать детали сложной формы, особенно заготовки со сложными полостями.
  2. Широкая адаптируемость по размеру от нескольких граммов до сотен тонн.
  3. Широкие источники сырья, низкие цены, такие как стальной лом, лом деталей, стружка и т.д.
  4. Форма и размер отливки очень близки к размерам деталей, что снижает количество резания, которое является необрезным.
  5. Широко используемый. От 40 до 70 % сельскохозяйственных машин и от 70 до 80 % веса станков составляют отливки.

Ковка:

Ковка может устранить такие дефекты, как рассыпание отливки в процессе плавки, и оптимизировать микроструктуру. В то же время за счет сохранения полной обтекаемости металла механические свойства поковок в целом лучше, чем отливок из того же материала.

4. Недостатки литья и ковки:

Кастинг:

  1. Механические свойства не такие хорошие, как у поковок, такие как грубая структура и множество дефектов.
  2. При литье в песчаные формы, единичном и мелкосерийном производстве трудоемкость рабочих высока.
  3. Качество отливок нестабильное, много процедур со сложными влияющими факторами.

Ковка:

  1. В кузнечном производстве часты несчастные случаи с травмами.
  2. Стоимость намного выше литья.

Компания Yide Casting известна как профессиональный литейный завод в Китае, обладающий богатым опытом в области литья и механической обработки. Мы стремимся производить качественные, но конкурентоспособные по цене литейные детали из чугуна для наших клиентов. Все наши литейные детали имеют маркировку «JM». Мы хотим развивать Yide Casting и JM Casting на мировом рынке. Если вы ищете литейный завод по производству чугуна, пожалуйста, свяжитесь с нами , пришлите нам свой чертеж, и мы будем рады помочь вам и предоставить лучшие литейные изделия.

Углеродистая сталь AISI 1020

Углеродистая сталь AISI 1020 — это высококачественный стальной материал. Сегодня мы познакомим вас с химическим составом, физико-механическими свойствами и эквивалентными марками этого материала.

Химический состав

Элемент Содержание (%)
Марганец, Mn 0.30-0.60
Углерод, C 0.18-0.23
Сера, S 0.05 (макс.)
Фосфор, P 0.04 (макс.)
Железо, Fe Баланс

Физические свойства

Основные свойства Метрика императорский
Плотность 7.87 г / cm3 0.284 фунта / дюйм3

Механические свойства

Основные свойства Метрика императорский
Прочность на разрыв 420 МПа 60900 PSI
предел текучести 350 МПа 50800 PSI
Модуль упругости 205 ГПа 29700 KSI
Модуль сдвига (типичный для стали) 80 ГПа 11600 KSI
Коэффициент Пуассона 0.29 0.29
Относительное удлинение при разрыве (50 мм) 15% 15%
Твердость, Бринелл 121 121
Твердость по Кнупу (пересчитанная из твердости по Бринеллю) 140 140
Твердость по Роквеллу B (преобразованная из твердости по Бринеллю) 68 68
Твердость по Виккерсу (в пересчете на твердость по Бринеллю) 126 126
Обрабатываемость (на основе стали AISI 1212. Обрабатываемость 100) 65 65

Изготовление и термическая обработка

  • По сравнению с углеродистой сталью AISI 1112, углеродистая сталь AISI 1020 имеет хорошую обрабатываемость, достигающую 65%.
  • Благодаря высокой пластичности углеродистую сталь AISI 1020 легко формовать всеми обычными методами.
  • Этот сплав легко сваривается всеми традиционными методами.
  • Этот сплав можно закалить путем нагревания до 815-871°C (1500-1600°F), затем закалки в воде и регулирования температуры.
  • Углеродистая сталь AISI 1020 должна быть кована при температуре от 1260°C (2300°F) до 982°C (1800°F).
  • Углеродистая сталь AISI 1020 может подвергаться горячей обработке в диапазоне температур от 482 до 649°C (от 900 до 1200°F).
  • Для холодной обработки углеродистой стали AISI 1020 можно использовать все обычные методы. Если холодная обработка выполняется в течение длительного времени, рекомендуется отжиг для снятия напряжений.
  • Сплав можно полностью отжечь при температуре от 871 до 982°C (от 1600 до 1800°F), а затем медленно охладить в печи. Это обеспечит прочность сплава на растяжение примерно 65 тысяч фунтов на квадратный дюйм. При необходимости можно провести отжиг для снятия напряжений при температуре 538°C (1000°F).
  • После отпуска его следует подвергнуть термической обработке и закалке при температуре от 315 до 538°C (от 600 до 1000°F) в соответствии с требуемым уровнем прочности. Например, отпуск при 538°C (1000°F) может обеспечить прочность сплава на растяжение 90 ksi.
  • Углеродистая сталь AISI 1020 может упрочняться холодной и термической обработкой, закалкой и отпуском.

Области применения

Углеродистая сталь AISI 1020 используется для простых структурных применений, таких как холодные болты. Обычно используется, когда поверхность затвердевает.

В то же время он также подходит для изготовления штифтов, валов, цепей, слегка нагруженных зубчатых колес, износостойких поверхностей и закаленных компонентов, где прочность сердцевины не важна.


стальные литейные колеса от литейного завода JM

Компания Yide Casting — опытный литейный завод по производству чугуна , предоставляющий услуги по литью и механической обработке чугуна. Мы также сотрудничаем с заводом по литью стали. Если у вас есть какие-либо потребности в литье, пожалуйста, свяжитесь с нами для получения более подробной информации.

Диаграмма чистоты поверхности обработки, компаратор, метод, степень, Ra, Rz, RMS

Степень гладкости поверхности является важным требованием, как при механической обработке стальных и чугунных отливок.

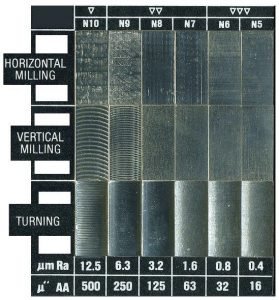
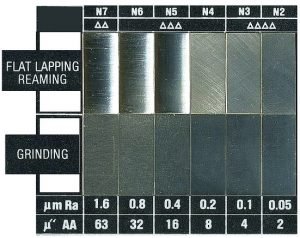
Cегодня в жиде кастинг представит преобразование в стандарте Китая и США для Ra (мкм), Ra (микродюйм), Rz (мкм), RMS и степень отделки, а также соответствующие методы отделки.

Китай
Завершить степень
Китай
Ра (ум)
Китай
Рз (ум)
США
Ра (ум)
США Ра
(микродюйм)
США RMS
(микродюйм)
Метод финишной обработки
обратитесь к iron-foundry.com
1 50 200 50.0 2000 2200 Самая грубая обработка или хорошие шероховатые поверхности литья
2 25 100 25.0 1000 1100 Следы обработки очень очевидны.
Черновая токарная обработка, растачивание, строгание, сверление.
3 12.5 50 12.5 500 550 Очевидны следы обработки.
Черновая токарная обработка, строгание, фрезерование, сверление.
4 6.3 25 8.00 320 352 Видны следы обработки.
Обычное точение, растачивание, строгание, сверление, шлифование.
6.30 250 275
5 3.2 12.5 5.00 200 220 Следы обработки не очевидны, но все же видны.
Обычное точение, растачивание, строгание, сверление, шлифование.
4.00 160 176
3.20 125 137.5
6 1.6 6.3 2.50 100 110 Метки обработки размыты, но направление маркировки очевидно.
Токарная обработка с числовым программным управлением, расточка, строгание, сверление, шлифование.
2.00 80 88
1.60 63 69.3
7 0.8 6.3 1.25 50 55 Направление следов обработки размыто, но все еще видно.
Токарная обработка с числовым программным управлением, расточка, строгание, сверление, шлифование.
1.00 40 44
0.80 32 35.2
8 0.4 3.2 0.63 25 27.5 Размытость направления меток обработки.
Развертка, шлифовка, растачивание, прокатка.
0.50 20 22
0.40 16 17.6
9 0.2 1.6 0.20 12.5 13.75 Направление следов обработки невидимо.
Шлифовка, суперобработка.
10 11
8 8.8
10 0.1 0.8 0.10 4 4.4 Поверхность темный глянец.
Супер обработка.

Компаратор шероховатости поверхности для фрезерования, токарной обработки, развертывания и шлифования

Компания Yide Casting — ведущий литейный завод, предоставляющий как услуги литья, так и услуги механической обработки. Наш цех оснащен современным импортным оборудованием , поэтому, если вам необходимы как литье, так и механическая обработка, Yide Casting — ваш лучший выбор. Мы гарантируем высокое качество литья и механической обработки. Для получения более подробной информации , пожалуйста, свяжитесь с нами .