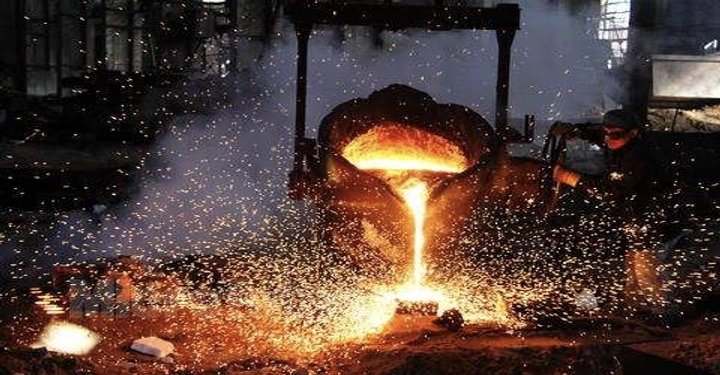
Büyük gri demir dökümlerin tespit yöntemi
Büyük gri dökme demir parçaların sertleştirme yöntemi , genel olarak üç aşamaya ayrılır: buhar, kaynama ve konvektif ısı transferi.
Sıcak gri demir döküm, söndürme ortamına konulduğunda, dökümün etrafındaki ortam hemen kaynama noktasına kadar ısıtılır ve buharlaştırılır. Böylece, dökümü söndürme ortamından ayırmak için dökümlerin yüzeyinde aşırı ısıtılmış bir buhar filmi oluşturur.
Buhar filminin zayıf termal iletkenliği nedeniyle, çevrelenen döküm esas olarak radyasyona ve buhar iletimine bağlıdır. Bu noktada döküm, buhar filmi kopup kaybolana kadar yavaş yavaş soğur ve kaynama aşamasına girer.
Yağ bazlı karbon nanotüp parçacıklarının varlığı nedeniyle, yağ bazlı karbon nanotüp sıvısı oluşan baloncukları kırar, buhar aşamasının süresini azaltır ve gri demir dökümün farklı parçalarının neredeyse aynı anda yüksek bir soğutma hızıyla kaynama aşamasına girmesini sağlar. . Soğutma işleminin düşük sıcaklık aşamasında, soğutma hızı nispeten düşüktür. Bu, martensit yapısının dönüşüm stresini ve iş parçasının su verme çatlamasını ve bozulma oranını büyük ölçüde azaltır.
Yukarıda belirtilen nedenlerden dolayı, yağ-karbon nanoakışkanındaki numunenin sertliği, 30# motor yağındakinden önemli ölçüde daha yüksektir.
Kalıp boşluğu yüzey tabakasının arıza modları esas olarak termal yorulma çatlaklarıdır. Düşük basınçlı döküm kalıbının çalışma özellikleri termal döngüden etkilenir. Her sıvı metal şekillendirildikten sonra, kalıp boşluğu su, buhar, hava ve diğer ortamlarla soğutulur. Kalıp boşluğunun çalışma durumu tekrarlanan ısıtma ve soğutmadır. Sonuç olarak, kalıp boşluğunun yüzey metali tekrarlanan termal genleşme ve büzülmeye maruz kalır. Yani, tekrarlanan çekme ve sıkıştırma gerilimi, kalıp boşluğunun yüzeyinde çatlaklara neden olur.
Bu nedenle, sıcak kalıp çeliği yüksek termal yorulma direncine ihtiyaç duyar. Çeliğin ısıl yorulma direncini etkileyen ana faktörler şunlardır:
1. Çeliğin termal iletkenliği
Çeliğin yüksek termal iletkenliği, metalin kalıp yüzeyinde ısınmasını azaltabilir. Böylece çeliğin ısıl yorulma eğilimini azaltabilir. Genel olarak çeliğin termal iletkenliğinin karbon içeriği ile ilişkili olduğuna inanılmaktadır. Karbon içeriği ne kadar yüksek olursa, termal iletkenlik o kadar düşük olur. Bu nedenle sıcak kalıp çeliği için yüksek karbonlu çelik kullanılması uygun değildir. Genel olarak üretimde orta karbonlu çeliği (Wc=%0.3~%0.6) seçtik. Karbon içeriği çok düşükse, çeliğin sertliği ve mukavemeti azalır.
2. Çeliğin kritik noktası
Çeliğin kritik noktası (Ac1) ne kadar yüksek olursa, çeliğin termal yorulma eğilimi o kadar düşük olur. Genellikle çeliğin kritik noktasını yükseltmek için Cr, W, Si vb. alaşım elementleri katılarak kullanılır.
Test sonucu aşağıdaki nedenlerle geçersizdir:
1. Numunenin test makinesine yanlış yerleştirilmesi veya test makinesinin düzgün çalışmaması.
2. Numunenin yüzeyinde döküm kusurları veya numunenin uygunsuz işlenmesi (örneğin geçiş köşesi, yüzey pürüzlülüğü ve yetersiz boyut vb.) bulunmaktadır.
3. çekme numunesi ölçü mesafesinin dışında kırılır.
4. çekme numunesi portunda bariz döküm kusurları.
Yukarıdaki durumlarda, aynı test bloğundan veya aynı dökülen test bloklarından yeniden numune almalı ve tekrar test etmeliyiz.
Gri demir döküm hakkında daha fazla bilgi edinmek istiyorsanız, ziyaret etmenizi bekliyoruz. Yide Döküm fabrika - JM döküm.
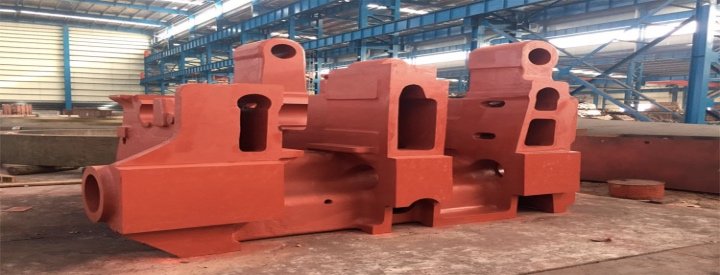
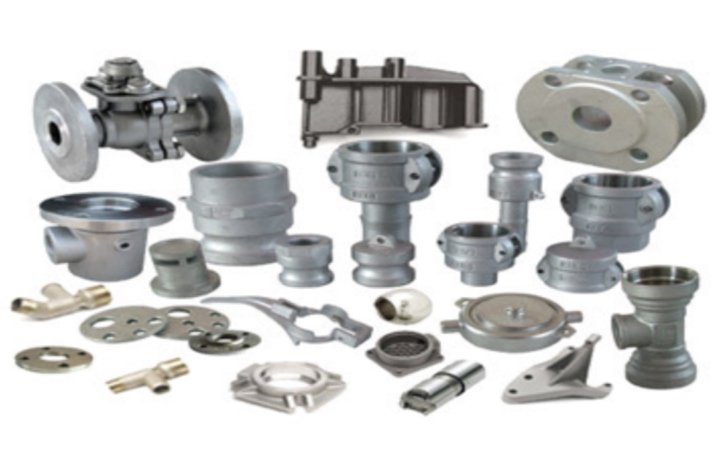
Otomobil motor silindirleri, dişliler, hız tekerlekleri, fren diskleri, büyük takım tezgah tabanları, forklift dökümü , boru parçaları, menhol kapakları gibi ürünler için mükemmel bir gri dökme demir döküm arıyorsanız , Yide döküm döküm parçaları üretiminiz için iyi bir seçimdir. Daha fazla bilgi için lütfen bizimle iletişime geçin.